
چفت نشدن ابزارهای سنگی در محل اتصال؛ بررسی علت و روش جلوگیری از ایراد اجرایی
در اجرای سنگکاری ساختمان، خصوصاً در قسمتهایی که از ابزارهای سنگی، قاببندی، ستوننما و طرحهای هندسی استفاده میشود، یکی از ایراداتی که ممکن است در زمان اجرا ایجاد شود، هماهنگ نبودن ابزارها در محل اتصال است.
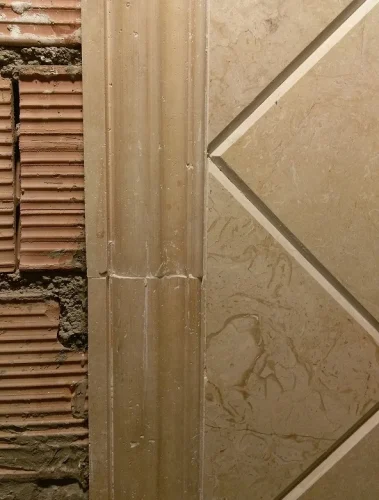
در تصویر نمونه، ابزارهای سنگی در محل شکست بهدرستی روی یکدیگر ننشستهاند و بین دو قطعه اختلاف ایجاد شده است. این ایراد در نگاه اول ممکن است ناشی از برش نامناسب به نظر برسد، اما معمولاً چند عامل اجرایی میتواند در ایجاد آن مؤثر باشد.
۱. جابهجایی شابلون هنگام ابزارزنی
یکی از روشهای اجرای ابزار روی سنگ، استفاده از شابلون برای ایجاد فرم و پروفیل موردنظر است. اگر شابلون در زمان کار بهدرستی ثابت نشده باشد یا در قطعات مختلف دقیقاً در یک موقعیت قرار نگیرد، فرم ایجادشده روی هر قطعه کمی متفاوت خواهد بود.
این اختلاف حتی اگر در حد چند میلیمتر باشد، در زمان کنار هم قرار گرفتن قطعات خودش را بهصورت باز شدن اتصال یا ناهماهنگی در طرح نشان میدهد.
۲. اختلاف ضخامت سنگها؛ یکی از مهمترین عوامل
یکی از نکات مهم در این نوع کار، یکسان نبودن ضخامت سنگها است.
وقتی سنگها ضخامت یکسانی نداشته باشند و ابزارزنی با دستگاه بهصورت افقی انجام شود، محل قرارگیری ابزار نسبت به سطح سنگ تغییر میکند. در نتیجه عمق و فرم ابزار در قطعات مختلف دقیقاً یکسان نخواهد بود.
به زبان ساده، اگر دستگاه در تمام قطعات بر اساس یک موقعیت ثابت کار کند ولی ضخامت خود سنگها متفاوت باشد، نتیجه نهایی میتواند اختلاف پروفیل ایجاد کند.
به همین دلیل، قبل از ابزارزنی باید ضخامت سنگها کنترل و در صورت نیاز همضخامت شوند؛ مخصوصاً زمانی که قرار است چند قطعه در ادامه یکدیگر قرار بگیرند.
۳. استفاده از سنگهای متفاوت در یک قاب یا طرح
اگر قطعات مورد استفاده از نظر جنس، سورت یا حتی محل استخراج متفاوت باشند، ممکن است ضخامت و کیفیت سطح آنها یکسان نباشد.
برای قطعاتی که قرار است یک ابزار ممتد را تشکیل دهند، بهتر است تا حد امکان از سنگهای همضخامت و همشرایط استفاده شود و قبل از شروع ابزارزنی کنترل شوند.
۴. خطای اپراتور و تنظیمات دستگاه
تنظیم نبودن دستگاه ابزارزن، فرسودگی تیغه یا لق بودن تجهیزات نیز میتواند باعث شود پروفیل ایجادشده در قطعات مختلف دقیقاً مشابه نباشد.
در کارهایی که تعداد زیادی قطعه با یک پروفیل مشخص تولید میشوند، کنترل چند قطعه اول قبل از ادامه تولید، میتواند از تکرار یک خطا در تعداد زیادی قطعه جلوگیری کند.
۵. خطای برش در محل اتصال
حتی اگر خود ابزارها درست اجرا شده باشند، برش محل اتصال دو قطعه نیز اهمیت زیادی دارد.
در اتصالات زاویهدار، اگر زاویه برش دقیق نباشد یا طول و محل برش نسبت به طرح موردنظر متفاوت باشد، دو قطعه در زمان نصب بهدرستی روی هم نمینشینند.
۶. اجرای نامناسب در زمان نصب
در نهایت، تمام ایراد الزاماً مربوط به مرحله ابزارزنی نیست. ممکن است قطعات در کارگاه بهدرستی تولید شده باشند، اما در زمان نصب مشکلاتی مانند رعایت نشدن خط تراز یا شاقول، تفاوت ضخامت ملات یا چسب پشت قطعات، ناهماهنگی زیرسازی یا تنظیم نامناسب قطعات باعث ایجاد اختلاف در محل اتصال شده باشد.
در این شرایط، حتی ابزارهای کاملاً مشابه نیز ممکن است در نمای نهایی با یکدیگر همراستا نباشند.
نکته اجرایی عمرانپدیا
در ابزارهای سنگی، دقت نهایی اتصال از زمان نصب شروع نمیشود؛ از مرحله آمادهسازی و ابزارزنی سنگ شروع میشود.
اگر قرار است چند قطعه سنگ در امتداد یکدیگر یک طرح یا ابزار پیوسته ایجاد کنند، بهتر است قبل از تولید تعداد زیاد، چند قطعه نمونه تولید و در کنار هم مونتاژ شوند.
در این مرحله باید ضخامت سنگ، فرم ابزار، عمق ابزار، محل شروع و پایان پروفیل و زاویه برش اتصال کنترل شود. اگر نمونه اولیه بدون ایراد باشد، ادامه تولید بر اساس همان تنظیمات انجام شود.
این کنترل ساده میتواند جلوی تکرار یک ایراد کوچک در تعداد زیادی از قطعات سنگ را بگیرد؛ ایرادی که بعد از نصب، اصلاح آن بسیار سختتر و پرهزینهتر خواهد بود.
